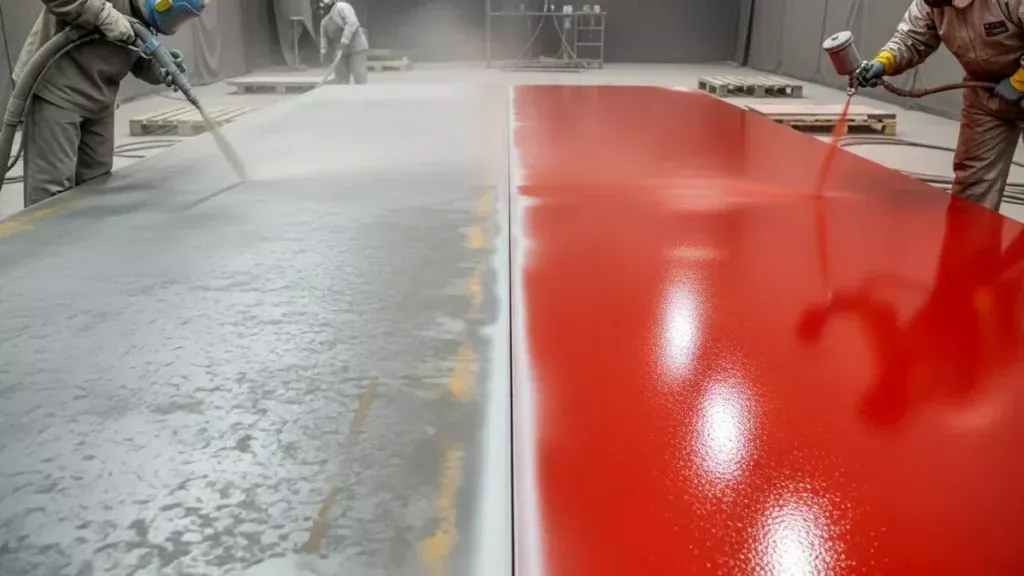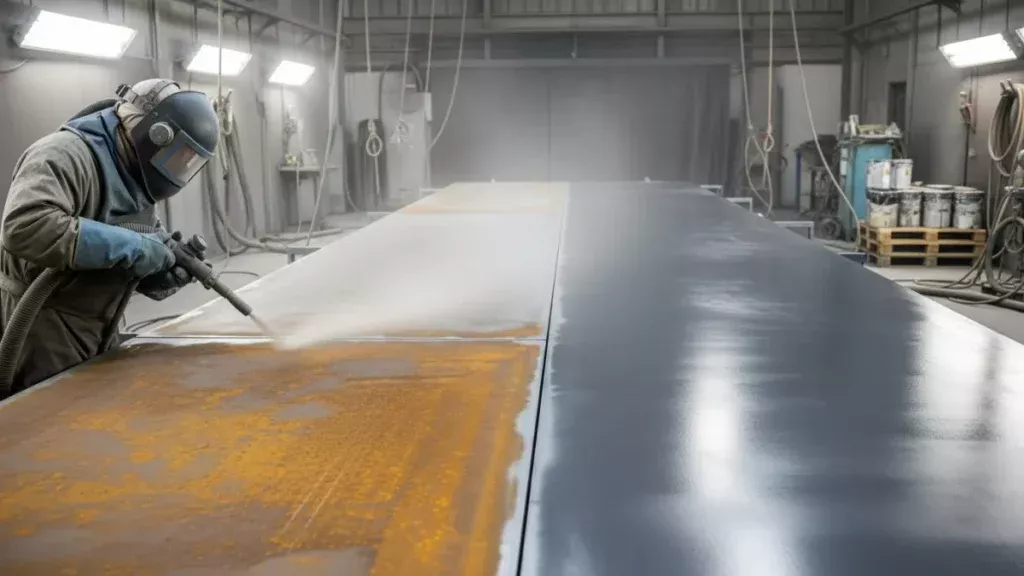
Kumlama ve boyama fiyatı yüzey alanından ibaret değildir; başlangıç pas/tufal durumu, hedef yüzey hazırlık derecesi, profil pürüzlülüğü, boya sistemi, film kalınlığı ve parça geometrisi toplam prosesi belirler.
Kumlamada Hedef Yüzey Hazırlığı
Boya üreticisinin istediği temizlik derecesi ve yüzey profili sağlanmadan iyi boya performansı beklenmemelidir. Keskin köşe, yağ ve kaynak sıçrantıları önceden hazırlanır.
Yüzey Hazırlık Dereceleri ve Boya Sistemi Tabloları
ISO 8501-1 Yüzey Hazırlık Dereceleri
| Derece | Yöntem | Görünüm | Uygun boya sistemi | Maliyet sırası |
|---|---|---|---|---|
| St 2 | Mekanik (tel fırça, taşlama) | Gevşek pas ve tufal gitmiş, yüzey mat | Alkid astar, kısa ömürlü işler | 1 |
| St 3 | Mekanik, daha yoğun | Belirgin metalik parlaklık | Yüzey toleranslı epoksi | 2 |
| Sa 1 | Hafif kumlama | Gevşek tabakalar gitmiş | Geçici koruma | 2 |
| Sa 2 | Ticari kumlama | Pas ve tufal büyük ölçüde gitmiş, gölgeler kalabilir | Alkid / tek kat epoksi | 3 |
| Sa 2½ | Kumlama, metale yakın beyaz | Yalnız hafif gölge izleri | Epoksi + poliüretan, çinko zengin astar | 4 |
| Sa 3 | Beyaz metal | Tamamen temiz, üniform metalik | Metalizasyon, ağır korozif ortam | 5 (en yüksek) |
Yüzey profili (pürüzlülük) Rz 40–75 µm hedeflenir; tozdan arındırma ISO 8502-3 ile kontrol edilir. Kumlama sonrası 4 saat içinde astar atılmalıdır.
ISO 12944 Korozivite Sınıfına Göre Boya Sistemi
| Sınıf | Ortam | Örnek sistem | Toplam kuru film | Beklenen ömür (H: > 15 yıl) |
|---|---|---|---|---|
| C2 | Kırsal, kuru iç mekân | Alkid astar + alkid son kat | 80–120 µm | 15 yıl |
| C3 | Kentsel, hafif sanayi | Epoksi astar + epoksi ara + PU son kat | 160–200 µm | 15 yıl |
| C4 | Sanayi, kıyı | Çinko fosfat epoksi + epoksi + PU | 200–260 µm | 15 yıl |
| C5 | Ağır sanayi, deniz | Çinko zengin epoksi + epoksi + PU | 280–320 µm | 15 yıl |
| Im2 | Deniz suyu daldırma | Epoksi kalın film (2×200 µm) | ≥ 400 µm | 15 yıl |
Kat sayısı ve film kalınlığı boya üreticisinin teknik föyüne göre belirlenir; her kat kuru film kalınlığı ıslak film tarağı ve manyetik ölçerle kontrol edilir.
Boyanacak Yüzey (m²) Hesabı için Çevre Katsayıları
| Ürün | m²/m formülü | Örnek |
|---|---|---|
| Kutu profil | 2 × (a + b) ÷ 1000 | 100×100 → 0,40 m²/m |
| Boru | π × Ø ÷ 1000 | Ø114,3 → 0,36 m²/m |
| I / H profil | (2b + 2h + 2b − 2tw) ÷ 1000 ≈ 4b + 2h | HEB 200 → ≈ 1,15 m²/m |
| U profil | (2h + 4b) ÷ 1000 | NPU 200 → ≈ 0,70 m²/m |
| Köşebent | 4 × a ÷ 1000 | 50×50 → 0,20 m²/m |
| Sac / plaka | 2 × en × boy ÷ 10⁶ (+ kenarlar) | 1500×3000 → 9,0 m² |
Teklif m² hesabında kaynak dikişi, delik içi ve erişilemeyen yüzeyler için %5–10 pay eklenir.
Astar + Ara Kat + Son Kat Sistemi
Toplam kuru film kalınlığı tek katta değil, proje sistemine göre birden fazla katmanda oluşturulabilir. Ortam korozyon sınıfı boya kimyasını ve kat sayısını belirler.
m² Hesabı ve Karmaşık Parça Geometrisi
Profil, boru ve kafes imalatlarında gerçek boyanacak alan düz levhadan farklıdır. Maskeleme, çevirme ve askılama süresi de işçilik maliyetine girer.
Kumlama Boyama Teklifi
Teknik Teklif Formu
Hizmet fiyatı gerçek teknik veri ve iş süresi belirlenmeden otomatik tahmin edilmez.
Kumlama Boyama Fiyatları kapsamında malzeme ve teknik çizime göre kesim, ölçü kontrolü, parça ayırma ve talep varsa ilave çapak/yüzey işlemleri planlanır. Kesin kapsam makine kapasitesi ve dosya incelemesinden sonra doğrulanır. Karbon çelik, DKP, HRP, galvaniz, paslanmaz ve bazı alaşımlar makine/proses kapasitesine göre işlenebilir. Her malzeme için maksimum kalınlık ve kalite sınırı ayrı değerlendirilmelidir. Malzeme türü, kalınlık, parça ölçüsü, toplam kesim/büküm uzunluğu, delik veya büküm sayısı, makine hazırlığı, adet, tolerans ve teslim süresi fiyatı belirler. Teknik dosya olmadan tek sabit fiyat güvenilir değildir. Kesim işleri için ölçekli DXF/DWG tercih edilir; bükümde PDF teknik resim, büküm yönleri, açı ve iç yarıçap da gerekir. Dosya birimi ve kapalı konturlar üretim öncesi kontrol edilmelidir. Tolerans malzeme, kalınlık, parça boyu, makine yöntemi ve teknik resme göre belirlenir. Kritik ölçüler ayrıca işaretlenmeli ve gerekirse ilk parça ölçüm onayı yapılmalıdır. Malzeme kalite, düzlük, yüzey ve ölçü bakımından işleme uygun bulunursa yalnız işçilik hizmeti verilebilir. Gizli çatlak, pas, eğrilik veya yanlış kalite üretim riskini değiştirebilir. Makine hazırlığı ve minimum hizmet bedeli karşılandığında numune veya tek parça çalışma yapılabilir. Seri üretim öncesi ilk parça onayı kalite riskini azaltır. Dosya onayı, malzeme tedariki, toplam adet, makine doluluğu ve ilave işlemler termin süresini belirler. Kesin tarih teknik dosya ve sipariş onayından sonra verilir. Prosese bağlı olarak çapak alma, taşlama, temizleme, koruyucu film, boya veya paketleme ek hizmet olarak planlanabilir. Beklenen kenar ve yüzey kalitesi teklif aşamasında belirtilmelidir. Malzeme kalitesi, kalınlık, ölçülü çizim/DXF, adet, tolerans, yüzey beklentisi, ilave işlem ve teslim yeri gönderilmelidir. Eksik bilgi fiyat ve termin hatası riskini artırır.Kumlama Boyama Fiyatları Hakkında Sık Sorulan Sorular
Kumlama Boyama Fiyatları hizmeti hangi işleri kapsar?
Kumlama Boyama Fiyatları için hangi malzemeler işlenebilir?
Kumlama Boyama Fiyatları fiyatını hangi bilgiler belirler?
Teklif için DXF, DWG veya PDF gerekli midir?
Kumlama Boyama Fiyatları hizmetinde tolerans nasıl belirlenir?
Müşterinin kendi malzemesi işlenebilir mi?
Numune veya tek parça üretim yapılır mı?
Teslim süresi nasıl belirlenir?
İşlem sonrasında çapak alma veya yüzey koruma yapılır mı?
Kumlama Boyama Fiyatları teklifi için hangi bilgiler gönderilmelidir?
Kumlama Boyama Fiyatları Görselleri